

1. Efnisval: Never specify Al6061-T6 plate for high-volume pocketing (>40% málmfjarlæging). Tilgreindu alltaf streitu-léttAl6061-T651til að koma í veg fyrir hneigð og bjögun eftir-vinnu.
2. Anodizing Vaxtarregla:Anodize oxíð lög vaxa 50% inn á við og 50% út. Fyrir gerð III harðhúð anodize (40 μm heildarþykkt), for-þvermál innra hola0,040 mm stærrien lokafærslan-anodize target vídd.
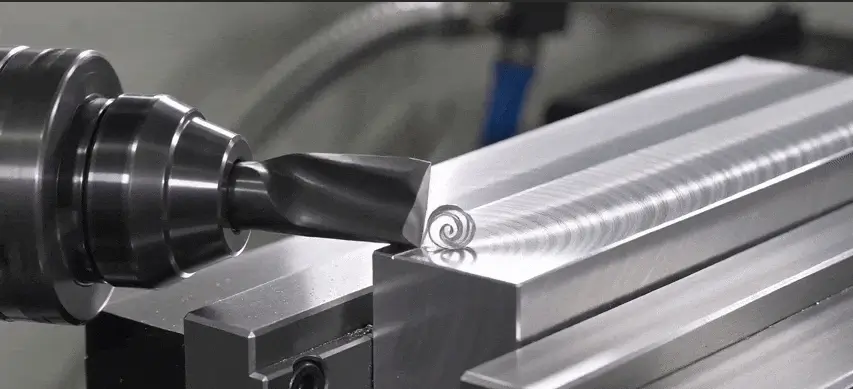
3. Deep Pocketing Toolpath:Skiptu um hefðbundna rifa með Dynamic Trochoidal Milling (ae=10%−15%D, ap=2-3D). Sameina með 3-slípuðum endafræsum og MQL/háum-kælivökva til að koma í veg fyrir álsuðu (galling) og brot á verkfærum.
4. Rúmfræði verkfæra:Notaðu 2-endafresur fyrir grófa rifa og 3-flautu, 45 gráðu helix endafresur með Diamond-Like Carbon (DLC) húðun fyrir háhraða frágang. Forðastu TiAlN húðun vegna efnafræðilegrar sækni milli títan og áls.
5. Efnahagsleg vikmörk:Staðlað viðskiptaþol fyrir CNC malaða álhluta erISO 2768-m (±0,05 mm). Að herða vikmörk í ±0,005 mm eykur kostnað við vinnsluferli um 280% vegna hægra frágangsferla, hitastöðugleika og 100% CMM skoðun.
CNC mölun álverkfræðileiðbeiningar fyrir nákvæmni vélaða hluta
Álblöndur eru yfir 65% af öllum burðarhlutum úr léttum-málmum sem eru unnar í nákvæmri samningsframleiðslu. Yfir aflrásarhúsum bifreiða, vélfærabúnaði, undirvagni fyrir læknisfræðilega greiningu og burðargrindur í geimferðum, skilar ál óvenjulegt styrk-til-þyngdarhlutfalls (allt að 130 kN·m/kg) ásamt hitaleiðni sem nær 167 W/m·K.
Þrátt fyrir víðtæka samstöðu í iðnaði um að merkja ál sem málm sem auðvelt er að vinna í, þjáist mikið-magn framleiðsla reglulega af ófyrirsjáanlegum bilunarháttum. Varmaþenslustuðlar (23×10−6/K fyrir Al6061), lágt bræðslumark (~660∘C), sveigjanleiki efnis og innri rúlluspennuafgangur skapa verulegar verkfræðilegar hindranir. Óstýrð vinnsla skilar skekktum hlutum, skakka á skurðbrúnunum, spónapökkun og út-af-forskriftarvíddum eftir anodization eftir-vinnslu. Fyrir heildaryfirlit yfir eiginleika burðarblendis geta verkfræðingar leitað til okkaralhliða ál CNC vinnsluleiðbeiningar.
Stofnað árið 2000,Xiamen Dazao vélarrekur ISO9001:2015 og IATF16949:2016 vottaða framleiðsluaðstöðu með 3-ása, 4-ása og samtímis 5-ása CNC vinnslustöðvum. Búin að vinna yfir 4,2 milljcnc malaðir álhlutaryfir tvo áratugi hefur verkfræðingateymi okkar tekið saman þessa tæknilegu handbók. Þetta skjal veitir reynslufræðilegar vinnslugögn, stærðfræðileg umburðarlíkön, viðmið fyrir val á verkfærum, rótargreiningar á bilun-og kostnaðar-lækkunarhönnunarreglur fyrir innkaupaleiðir og vélaverkfræðinga.
ÁL CNC FRÆSUN VERKFLÆÐI & DFM:
· Step 1: MATERIAL SELECTION ->Al6061-T651 (álagslétt), Al7075-T6, Al5052-H32
· Step 2: DFM ANALYSIS -> Wall Thickness >= 0.8mm, vasadýpt<= 5x Radius (R >= 1.1r)
· Step 3: TOLERANCE PLAN ->ISO 2768-m staðall|Pre-anodize stærðfræði bætur
· Step 4: TOOLING & PATHS ->3-flautu 45 gráðu Helix DLC húðuð|Dynamic Trochoidal Milling
· Step 5: QUALITY VERIFICATION ->Ljósrófsmæling|CMM 3D skoðun|ISO/IATF endurskoðun
Val á áli og málmvinnsluhæfni
Að velja ákjósanlegasta álflokkinn krefst jafnvægis á vélrænni styrkleika, tæringarþol, suðuhæfni, hráefniskostnaði og vélhæfnivísitölu. Hér að neðan er ítarleg verkfræðileg greining á frum unnu álblöndunum sem notuð eru ínákvæm ál fræsun.
Samanburður hlutfallslega vélhæfni (%):
· Al7075-T6: 100%
· Al2024-T3: 95%
· Al6061-T651: 85%
· Al7050-T7451: 80%
· Al5052-H32: 50%
Al6061 T6 á móti T651 Reglur um skapval
Al6061 (Al-Mg-Si fjölskyldan) er vinnuhestur almennrar verkfræði. Það sýnir mikla hörku, góða tæringarþol og framúrskarandi suðuhæfni.
· Efnasamsetning grunnlína:Magnesíum (0,8%–1,2%), kísill (0,4%–0,8%), kopar (0,15%–0,40%), króm (0,04%–0,35%), járn (minna en eða jafnt og 0,7%).
· Munur á skapi (T6 vs. T651):
· T6 skap:Lausn hitameðhöndluð-og tilbúinn öldrun. T6 efni heldur háu innri afgangsálagi sem stafar af við hraðri vatnsslökkvun. Þegar þungur vasi fjarlægir umtalsverðan málm frá annarri hlið T6 plötu, er ójafnvægi þessara innri streitu, sem leiðir til alvarlegrar hneigðar.
·T651 Skaðgerð:Lausn hitameðhöndluð-meðhöndluð, streitu-létt með stýrðri teygju (1,5% til 3% varanlegt set) og síðan tilbúnar öldrun.Okkar mandates Al6061-T651 stock for all plate components requiring >30% efnisfjarlæging.
Al7075 High Strength Aerospace Milling einkenni
Al7075 (Al-Zn-Mg-Cu fjölskyldan) er ofur-há-styrkur geimferðastig. Sink er aðal blöndunarefnið (5,1%–6,1%).
· Efnasamsetning grunnlína:Sink (5,1%–6,1%), magnesíum (2,1%–2,9%), kopar (1,2%–2,0%), mangan (0,30%), sílikon (0,40%).
· Vinnsluárangur:Afrakstursstyrkur nær 503 MPa (næstum tvöfalt hærri en 6061-T6). Efnið klippist með stuttum, brothættum flísum og sýnir enga gúmmíhegðun, sem gefur betri yfirborðsgrófleika (Ra<0.4μm) during finishing.
· Takmarkanir:Hár hráefniskostnaður (~2,2× verð 6061), minni tæringarþol og léleg suðuhæfni.
Samanburður á afköstum aukablendis fyrir Al5052 Al2024 og Al7050
· Al5052-H32:Ó-hitameðhöndlun-blendi með miklu magnesíuminnihaldi (2,2%–2,8%). Mjög sveigjanlegt og mjúkt, sem gerir það að verkum að það myndast brúnir og langar, strengjaðar flísar við mölun. Hentar best fyrir plötufestingar sem þarfnast síðari beygju.
· Al2024-T3:Kopar-blandað ál sem veitir framúrskarandi þreytuþol. Mikið notað í klippuvefjum og spennuhlutum í flugvélum. Krefst þéttrar hitastýringar við mölun vegna hitauppstreymis.
· Al7050-T7451:Hannað fyrir þykka-hluta flugvirkja (yfir 100 mm þykkt). Býður upp á yfirburða streitu-tæringarsprunguþol samanborið við 7075-T6.

Ítarleg málmvinnslueign og vélhæfni fylki
|
Álflokkur og skapgerð |
Þéttleiki (g/cm3) |
Togstyrkur (MPa) |
Afrakstursstyrkur (MPa) |
Brinell hörku (HB) |
Varmaleiðni (W/m⋅K) |
Hitastækkunarstuðull ( μm/m⋅∘C) |
Vinnanleikaeinkunn (%) |
Umsókn um aðaliðnað |
|
Al6061-T6 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
80% |
Bifreiðafestingar, iðnaðargrind |
|
Al6061-T651 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
85% |
Nákvæmar byggingarplötur, hálfleiðarahólf |
|
Al7075-T6 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Aerospace ribs, hár-álags vélfærafræði armar |
|
Al7075-T651 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Byggingarhlutar flugvéla, varnarfestingar |
|
Al2024-T3 |
2.78 |
483 |
345 |
120 |
121 |
22.8 |
95% |
Aerospace húðspjöld, herbúnaður |
|
Al5052-H32 |
2.68 |
230 |
193 |
60 |
138 |
23.8 |
50% |
Sjávargirðingar, blaðfestingar |
|
Al7050-T7451 |
2.83 |
524 |
462 |
140 |
157 |
23.5 |
80% |
Heavy aerospace bulkheads (>80mm þykkt) |
CNC álfræsingarbilanir og búðargólfslausnir
Staðlaðar vinnsluleiðbeiningar sýna oft ákjósanlegar fræðilegar aðstæður. Á verslunargólfinu kynna raunverulegar-framleiðsluaðstæður flóknar eðlisbreytur. Hér að neðan eru þrjú ítarleg verkfræðileg bilunartilvik skjalfest hjá Dazao Machinery, ásamt tæknilegum samskiptareglum sem þróaðar eru til að leysa þau.
SAMANTEKT Á BILUN í DAZAO VERSLUNARHÆÐ:
1. Residual Stress Warping -> Root Cause: Unbalanced quenched stress in Al6061-T6 plate ->Lausn: Skiptu yfir í Al6061-T651 + samhverf grófgerð + streituglæðing.
2. Anodizing Bore Shrinkage -> Root Cause: 50% inward growth of Al2O3 layer during anodizing ->Lausn: For-borun stærri með því að nota Dazao uppbótarformúlu.
3. Chip Packing & Micro-Welding -> Root Cause: High RPM thermal softening with 4-flute end mill in deep slot ->Lausn: 3-Flute DLC end mill + Dynamic Trochoidal toolpath + 70-bar MQL.
Útrýma afgangsspennuvindingu og hluta hneigð
Atvikslýsing
Pöntun upp á 150 loftrýmishúsplötur (350 mm×200 mm×15 mm) sem voru malaðar úr venjulegu Al6061-T6 plötulager sýndi óviðunandi mikla bogavillu eftir vinnslu. Þegar skrúfukjálkunum var sleppt, hneigðist miðja plötunnar upp, sem myndaði flatleikaskekkju á0.82mm yfir 350 mm lengdina. Þetta fór yfir teikningavikmörk Minna en eða jafnt og 0,05 mm, sem olli því að öll upphafslotan mistókst í gæðaeftirliti.
Greining á rótum
Stöðluð Al6061-T6 plata inniheldur mikla innri afgangsþrýstispennu á ytri yfirborði sem jafnar innri togspennu frá vatnsslökkvun. Að vinna 60% rúmmáls holrúm inn í efri hliðina eyðilagði þetta jafnvægi. Það sem eftir var af ótrufluðu botnþjöppunarlaginu stækkaði miðað við toppinn og skekkti íhlutinn.
Dazao verkfræðibókun
1. Efnisskipti:Breytt efnislýsing úr Al6061-T6 íAl6061-T651, með því að nota teygjanlegt-aflétt plötulager.
2. Samhverf grófverkfærabraut:Innleitt áætlun til að fjarlægja málm í jafnvægi. Vélaði 50% dýpt á hlið A, velti vinnustykkinu til að véla 100% dýpt á hlið B og fór síðan aftur á hlið A til lokaferðar.
3. Þrep til að draga úr hitaálagi:Kynnti meðalstreitu-afléttunarglæðingu (175∘C í 2 klukkustundir, ofnkældur) eftir grófa mölun áður en endanleg nákvæmnisfrágangur fer fram. Flatness villa lækkaði fyrir neðan0,018 mm.
Að reikna út anodizing víddarbreytingar fyrir nákvæmar boranir
Atvikslýsing
Hópur af 7075-T6 vélmenna samskeytihúsum var með nákvæmni leguholu sem tilgreind er í
∅28.000 mm (H7 passa). Á eftirnákvæmni cnc mölun á áliaðgerðir, CMM skoðun staðfest borun við ∅28.012mm. Hlutarnir voru sendir fyrir gerð III Hard Coat Anodizing (40μm nafnlagsþykkt). Eftir-anodized skoðun sýndi að innri borþvermál dróst saman í ∅27,968 mm, sem gerir alla lotuna ónothæfa fyrir legusamsetningu.
Greining á rótum
Anodizing er rafefnafræðilegt umbreytingarferli sem breytir yfirborðsgrunnáli í áloxíð (Al2O3). Afgerandi,anodized húðin vex 50% inn í undirlagið og 50% út frá upprunalega yfirborðinu.
40μm heildarfilmuþykkt byggist út um 20μm á hvern vegg. Fyrir innri holu minnkar þessi ytri vöxtur innra þvermál um 2×20μm=40μm(0,040mm). Við matnákvæmni anodizing yfirborðsfrágangur valkostir, víddarheimildir fyrir-vinnslu verða að vera stranglega beittar.
Stærðfræðileg bótaformúla og bókun
Til að ná markmiðsfærslu-anodize-víddinni (Dúrslitaleikur), for--anodized vélræna víddin (Dfyrir) verður að reikna út með því að nota eftirfarandi jöfnur:
Ytri vöxtur á vegg (δút)=Tkvikmynd×0.50
Fyrir innri boranir: Dfyrir=Dúrslitaleikur+(2×δút)
Fyrir ytri skaft: Dfyrir=Dúrslitaleikur−(2×δút)
Hvar Tkvikmynd táknar heildar anodize húðþykkt.
Dazao Pre-Machining Bore Allowance Chart (Markmið: H7 Fit∅28.000mm)
|
Anodizing Tegund |
Tilgreind filmuþykkt ( TkvikmyndTkvikmynd) |
Ytri vöxtur / veggur ( δ útδút) |
Bore Machining Target ( DpreDfyrir) |
Lokafærsla-Anodize bore Stærð ( DúrslitaleikurDúrslitaleikur) |
|
Engin anodize |
0μm |
0.000 mm |
∅28.010mm |
∅28.010mm |
|
Tegund II Clear |
12μm±2μm |
0,003 mm |
∅28,016 mm |
∅28.010mm |
|
Tegund II Svartur |
20μm±3μm |
0,005 mm |
∅28.020mm |
∅28.010mm |
|
Harðfeldi af gerð III |
40μm±5μm |
0,010 mm |
∅28.030mm |
∅28.010mm |
|
Tegund III Hard + PTFE |
50μm±5μm |
0,0125 mm |
∅28,035 mm |
∅28.010mm |
Koma í veg fyrir að örsuðu sýkist og djúpt vasapökkun
Atvikslýsing
Við há-hraða mölun á 45 mm djúpum vasa (L/D hlutfall=7.5:1) í Al6061 með 6 mm
hefðbundin 4-flautu endafræsa sem keyrir á 12.000 snúningum á mínútu, verkfæri brotnaði á 12 til 15 hluta fresti. Hliðar holrúms sýndu djúp rispumerki, mikla rispu og bráðið ál soðið í verkfæraflautur.
Greining á rótum
1. Hljóðstyrkstakmörkun á flautu:Fjögurra-flautuendakvörn er með þrönga flautuhylki. Djúpt í vasa geta álflísar ekki rýmt, sem veldur því að flísar skera sig aftur.
2. Hitamýking:Núningur hækkaði hratt yfir 250∘C. Sveigjanlega álið bráðnaði og soðið á wolframkarbíð verkfæraflauturnar og myndaðiUppbyggður-uppbyggður brún (BUE)sem greip og sleit skerinu.
Dazao verkfræðibókun
1. Endurhönnun verkfæra:Staðlað á 3-flautu, 45 gráðu helix endafræsi með spegilslípuðum flautum og demantalíkri kolefnishúð (DLC) (núnistuðull μ<0.1).
2. Kvikmyndandi tólabraut:Yfirgefin rifa í fullri-breidd. Notaðar Dynamic Milling verkfærabrautir sem viðhalda geislamyndun (ae) af 12% af þvermál verkfæra (0,72 mm) og fullri ásdýpt (ap) af 2,0×D(12,0mm).
3. Háþrýstingskælivökvasending:-Uppsett 70-bar í gegnum verkfæri Lágmarkssmurning (MQL) með jurtaolíuúða til að sprengja flís upp og út úr djúpum holrúmum. Líftími verkfæra jókst um850%með núll ör-suðubilun.

Sigrast á teygjanlegri aflögun undir klemmum
Atvikslýsing
Þunnur-veggaður hringihluti (120 mm OD×114 mm ID×30 mm Hæð, veggþykkt 3,0 mm) fræsuð inni í hefðbundinni vökvaskrúfu stóðst hringleikapróf á meðan þeir eru klemmdir (Minna en eða jafnt og 0,010 mm). Þegar þeir voru -lausir stækkuðu hringirnir teygjanlega í sporöskjulaga lögun, sem sýnir kringlóttarvillu sem er0,14 mm.
Lausn
Skipt um 2-punkta vélræna skrúfukjálka fyrirfull-útlínur 360 gráðu baka-laga mjúkir kjálkarunnið til að passa við ytra snið vinnustykkisins. Minnkað vökvaþvingunarvægi úr 45N⋅m í 12N⋅m, ásamt lofttæmifestuplötu fyrir endanlega frammistöðu. Hringgerðarskekkja var lækkuð í 0,008 mm.
Val á skurðarverkfærum og hagræðingu hraða og straums
Hagræðingcnc mölun álshraða og straumakrefst þess að skilja hvernig rúmfræði verkfæra, val á karbíðundirlagi, húðun og skurðarvirkni hafa samskipti.
Kröfur um lokaflautu rúmfræði og DLC húðun
Val á flaututölu
· 2-flautu endamyllur:Er með stærsta flautumagnið. Tilvalið fyrir þungar steypufræsingar, rifa og grófvinnslu í mjúkum flokkum (Al5052, Al6061) þar sem flísrúmmál er mikið.
· 3-flautu endamylla:Táknar ákjósanlegu jafnvægi fyrir mölun álhluta. Veitir 50% meiri kjarnastyrk en 2-flautahönnun á sama tíma og viðheldur nægilegu flísarými fyrir háhraða kraftmikla mölun.
· 4-flautu endamylla:Takmarkað við ofur-léttar frágangsaðgerðir (aeMinna en eða jafnt og 2%D) í málmblöndur með mikilli-kísil eða hár-hörku (Al7075). Forðastu almenna grófgerð vegna lítils flísarýmis.
Helix Angle Dynamics
· Hefðbundin 30 gráðu Helix:Framleiðir meiri geislamyndakrafta, hvetur til þvaður í þunnum-vegguðum hlutum.
· Hár 45 gráður / 55 gráður Helix:Umbreytir geislamynduðum skurðkrafti í áskrafta, lyftir spónum mjúklega upp á flauturnar og bætir frágang hliðarveggsins.
· Breytileg Helix (td 38 gráður / 41 gráður / 45 gráður):Brýtur harmóníska ómun tíðni meðan á klippingu stendur og útilokar þvaðurmerki á löngum útskotum.
Húðunartækni
· Óhúðað slípað karbíð:Micrograin wolframkarbíð fáður á yfirborð spegilsins (Ra<0.05μm) prevents aluminum adhesion.
· Diamond-Like Carbon (DLC): Amorphous carbon coating providing extreme hardness (Vickers>5000HV) og lágan núningsstuðul (~0,05). Frábært fyrir þurra eða MQL vinnslu.
· Sirkonnítríð (ZrN):Býður upp á mikinn hitastöðugleika og kemur í veg fyrir uppsöfnun á brúnum.
· Húðunarbann: Notaðu aldrei TiAlN eða AlTiN húðuð verkfæri á ál. Álinnihaldið í húðinni deilir efnafræðilegri skyldleika við álvinnustykkið, sem hraðar ör-suðu og eyðingu verkfæra.
Stærðfræðilegar formúlur fyrir hraðstrauma og efnisflutning
1. Skurðarhraði (Vc, metrar á mínútu):
Vc=(π⋅D⋅n)/1000
Þar sem D er þvermál verkfæra í mm og n er snúningshraði í snúningi á mínútu.
2. Snældahraði (n, RPM):
n=(Vc⋅1000)/(π⋅D)
3. Fóðurhlutfall (Vf, mm á mínútu):
Vf=n⋅z⋅fz
Þar sem z er fjöldi flauta og fzer fóðrun á tönn (mm/tönn).
4. Fjarlægingarhlutfall efnis (MRR, cm3/mín):
MRR=(ap⋅ae⋅Vf)/1000
Þar sem aper axial cut dýpt (mm), og aeer geislalaga skurðarbreidd (mm).
Hraði og straumur Rekstrarfæribreytufylki
Eftirfarandi viðmiðunarfylki á við um vinnslu örkornakarbíðverkfæraAl6061-T651ogAl7075-T6við flóðkælivökva eða MQL aðstæður.
|
Rekstur |
Þvermál verkfæra (D, mm) |
Flaututalning |
Húðun |
Vc (m/mín) |
Snældahraði (n , RPM) |
Fóður / tönn ( fz, mm) |
Radial Cut (ae) |
Ásskurður (ap) |
Markmið MRR (cm3/minc) |
|
Þungur grófur rifa |
12.0 |
2 |
Óhúðuð fáður |
450 |
12,000 |
0.08 |
1.00×D (12 mm) |
0.50×D (6mm) |
518 |
|
Dynamic Milling |
10.0 |
3 |
DLC húðaður |
750 |
23,800 |
0.12 |
0.15×D (1,5 mm) |
2.00×D (20mm) |
257 |
|
Háhraða-veggfrágangur |
10.0 |
3 |
DLC húðaður |
900 |
28,600 |
0.05 |
0.02×D (0,2 mm) |
1.50×D (15 mm) |
12.8 |
|
Andlitsfræsing (flugnaskurður) |
50.0 |
4 |
PCD innskot |
1,200 |
7,600 |
0.15 |
0.75×D (37,5 mm) |
0,80 mm |
182 |
|
Deep Micro-vasa |
3.0 |
2 |
DLC húðaður |
300 |
31,800 |
0.02 |
0.20×D (0,6 mm) |
0.30×D (0,9 mm) |
0.68 |
Ákvörðunarlíkan þriggja ása á móti fimm ása álmals
Val á milli 3-ása og samtímis5 ása álfræsingræður kostnaði við innréttingar, uppsetningarfjölda, rúmfræðilega nákvæmni og lokaverð hluta.
Hreyfifræðilegur munur og titringseðlisfræði yfirhangs á verkfærum
· 3-ása fræsing:Skurðarverkfærið hreyfist eftir línulegum ásum (X,Y,Z). Mjög duglegur fyrir flatar plötur, einhliða -hola og prismatískar rúmfræði.
Takmörkun: Krefst margra uppsetningar og mjúkra kjálka til að vinna flókna eiginleika þvert á marghliða-hluta, með því að kynna staðsetningarvillur (±0,02 mm til ± 0,05 mm á flip).
· 3+2 Ásskráning:Snúningsásar (A/B/C) staðsetja vinnustykkið í föstum hallahornum, sem gerir staðlaðar 3-ása skurðarhreyfingar kleift. Skerar uppsetningartíma verulega.
· Samtímis 5-ása fræsing:Allir fimm ásarnir hreyfast samtímis undir CNC-stýringu. Mikilvægt fyrir geimhjólahjól, lífrænar línur, djúphyrndar holrúm og þétt fjöl-yfirborðs sannstöðuvikmörk. Fyrir flókna prismatíska hluta, nýtasérsniðin 5-ása CNC mölunarþjónustaútilokar uppsafnaðar villur í innréttingum.
Þriggja ása og fimm ása verkfræðisviðskipti
|
Valviðmið |
3-ása CNC fræsing |
3+2 Axis Index Milling |
Samtímis 5-ása CNC fræsun |
|
Uppsetningarfjöldi (6-hliða kassi) |
6 uppsetningar (6 innréttingar/snúningar) |
2 Uppsetningar |
1 uppsetning ("Gjörið í einu") |
|
Sönn staðsetningarnákvæmni |
±0,050 mm |
±0,015 mm |
±0,005 mm |
|
Verkfærastöng-út lengd |
Long (L/D>6:1 krafist) |
Miðlungs (L/D∼4:1) |
Stutt (L/D Minna en eða jafnt og 3:1 með halla) |
|
Titringur og spjall |
Mikil hætta í djúpum vösum |
Hófleg áhætta |
Lágmark (stíf stutt verkfæri) |
|
Upphaflegur innréttingarkostnaður |
Lágt á innréttingu; Hátt samtals |
Í meðallagi |
Lágt (alhliða trunun/núll-punktur) |
|
Vélargjald á klukkustund |
$35-$55/klst |
$60-$85/klst |
$95-$150/klst |
|
Besta hentug rúmfræði |
Flatar plötur, einfaldar festingar |
Marghliða prismatískir kubbar- |
Hlaupahjól, rifbein í geimferðum, lækningaígræðslur |
Framleiðslumagn Crossover Economics
Fyrir lítið-magn framleiðslu (1 til 50 stykki) af flóknum fjöl-hliða álíhlutum,5 ása álfræsinger almennt ódýrari en 3-ása fræsun.
While the hourly rate for a 5-axis machine is higher, eliminating 4 to 5 custom milling fixtures and cutting setup times from 12 hours to 1.5 hours offsets the higher machine rate. Conversely, for high-volume orders (>2.000 stykki), að þróa sjálfvirka 3-ása legsteina með mörgum -holum gefur oft lægsta einingarverðið.
Hönnun fyrir framleiðslureglur og þolmörk
Hagræðing hönnunar fyrir framleiðslugetu dregur úr vinnslutíma, útilokar sérsniðin verkfæri og lækkar bilanatíðni fyrirsérsniðin álfræsingverkefni.
Innri hornradíus og dýpt til radíus takmarkanir
· The Sharp Corner Villa:Ómögulegt er að framleiða innri lóðrétt 90 gráðu ferhyrning með hefðbundinni mölun. Hönnuðir verða að tilgreina innri flakaradíus.
· Equal-radíusvillan:Með því að stilla innra hornradíus (R) nákvæmlega jafnt og radíus skurðarverkfæra (r) neyðir skerið til að stöðva skriðþunga, breyta um stefnu samstundis og fara í 180 gráðu skurðboga. Þetta veldur alvarlegum spjallmerkjum og titringi verkfæra.
· 1,1x radíus reglan:Tilgreindu alltaf innri hornradíusað minnsta kosti 10% stærrien nafnradíus skerisins (R Stærri en eða jafnt og 1,1×r). Fyrir verkfæri með 10 mm þvermál (r=5mm), hannaðu innra hornradíusinn að R Stærri en eða jafn og 5,5 mm. Þetta gerir verkfæraslóðinni kleift að sópa stöðugt án þess að gera hlé.
· Dýpt-til-Geislahlutfall:Haltu vasadýpt H Minna en eða jafnt og 5×R. Fyrir vasa dýpri en 50 mm, aukið hornradíuna í R Stærri en eða jafnt og 8 mm til að koma til móts við stífar, stórar -endafræsingar í þvermál.
Leiðbeiningar um lágmarksveggþykkt fyrir þunna vegghluta
Þrátt fyrir að ál bjóði upp á háan styrkleika-til-þyngdarhlutfalls, sveigjast þunnir óstuddir veggir undir geislakrafti skurðarverkfæra (Fr), sem veldur taper villum og harmonic þvaður.
· Óstuddir lóðréttir veggir:Haltu lágmarksveggþykkt sem er meiri en eða jafnt og 0,8 mm fyrir allt að 20 mm hæð.
· Háir djúpir veggir:Fyrir vegghæð sem fer yfir 50 mm skal viðhalda veggþykkt sem er meiri en eða jöfn og 1,5%×Hæð.
· Grunngólfþykkt:Haltu gólfþykkt sem er meira en eða jafnt og 1,0 mm þvert yfir djúpa vasa til að koma í veg fyrir titring-framkallað gólfflakki við framhjáhlaup.
Yfirborðsgrófleiki og staðlar eftir vinnslu
|
Yfirborðsgrófleiki (Ra) |
Vinnsluferli |
Tæknileg umsókn |
Kostnaðarmargfaldari |
|
Ra3,2μm (125μin) |
Háhraða-dynamísk grófgerð |
Innri yfirborð sem ekki -samast, vasar sem eru lausir |
1,0×(grunnlína) |
|
Ra1,6μm (63μin) |
Hefðbundinn viðskiptafrágangur |
Almennt uppsetningarfletir fyrir burðarvirki, sýnilegar hlífar |
1.2× |
|
Ra0,8μm (32μin) |
Nákvæmni frágangur (fzMinna en eða jafnt og 0,03 mm) |
Vökvaþéttingarfletir, O-hringir, legusæti |
1.6× |
|
Ra0,4μm (16μin) |
PCD demantfluga-skurður / ör-fæging |
Optískir speglar, háir-tæmiþéttingarflansar |
2.5× |

Sundurliðun framleiðslukostnaðar og gæðaúttekt birgja
Skilningur á kostnaðardrifunum á bak viðcnc vélaðir álhlutargerir innkaupastjórnendum kleift að hámarka framleiðsluáætlanir án þess að fórna gæðum.
Aðalkostnaður ökumenn fyrir CNC vélræna álhluta
1. Buy-to-Fly Ratio (efnisnýting):
Kaupa-til-flugshlutfalls=(massi af hráefnisbirgðum)/(massi fullunnar hluta)
Ef hluti þarf 10 kg blokk til að skila 1 kg fullunnum hluta (10:1 hlutfall), verða 90% af keyptu efni að flísum. Þó að hægt sé að endurvinna ál rusl á u.þ.b. 15% af hráefnisverðmæti, auka há efnishlutföll upphafsefniskostnað og vinnslutíma.
2. Tímagjald véla:
· Hefðbundin 3-ása lóðrétt vinnslustöð (VMC): $35-$55/klst.
· Hár-hraði 4-ása lárétt vinnslustöð (HMC): $65–$90/klst.
· Hágæða samtímis 5-ása vinnslustöð (td Hermle / DMG MORI): $95-$150/klst.
3. Margfaldari umburðarkostnaðar:
Að herða vikmörk frá viðskiptalegum ISO 2768-m (± 0,05 mm) niður í nákvæmni vikmörk (± 0,005 mm) kallar fram veldishækkun kostnaðar.
Gæðastaðfestingargátlisti birgja og CMM skoðun
Þegar metið erál mölunarþjónustaveitanda, innkaupateymi ættu að endurskoða birgja með hliðsjón af eftirfarandi gæðum og búnaðargetu:
GÆÐSLISTI DAZAO VÉLA Gæðaúttektar:
· MATERIAL INTEGRITY ->Staðfesting með beinni ljósgeislun (OES).
· EQUIPMENT FLEET ->Hár-snælda (20.000-30.000 snúninga á mínútu) með TSC
· METROLOGY LAB ->Hitastig-stýrt CMM herbergi (20 gráður ± 0,5 gráður)
· PROCESS CONTROL ->For-vinnslu reiknirit fyrir anodize bætur
· QUALITY CERT ->ISO9001:2015 & IATF16949:2016 vottað
1. Efnissannprófunarmöguleikar
Býr aðstaðan yfir-optical Emission Spectrometry (OES) á staðnum til að sannreyna efnasamsetningu hráefnis og greina fölsun eða-af-tilgreind álblöndur áður en hún er skorin?
2. Snældahraði og kælivökvauppbygging
Notar verksmiðjan háhraða snælda (20.000−30.000 snúninga á mínútu) með háum-þrýstingi í gegnum-snælda kælivökva (TSC meira en eða jafnt og 70bar) og MQL úðakerfi sem krafist er fyrir há-afköst álflísar?
3. Mælafræðibúnaður
Er mælifræðistofan hitastýrð (20∘C±0.5∘C)? Stýrir birgir 3D Coordinate Measuring Machines (CMM) með skannamælum sem geta sannreynt sanna staðsetningu, heildarúthlaup sniðs og yfirborðsgrófleika að undir-míkron upplausn?
Niðurstaða og verkfræðileg framkvæmdaáætlun
Nákvæmniál cnc mölunbyggir á nákvæmri stjórnun á varma-, efna- og vélrænum breytum. Með því að passa saman áli (eins og að tilgreina 6061-T651 fyrir streitustöðugleika), gera grein fyrir anodizing filmuvöxt snemma í hönnunarútreikningum, taka upp 3-flaut DLC-húðuð verkfæri og fylgja ströngum DFM leiðbeiningum um horn og veggþykkt, geta verkfræðiteymi framleitt hluta með lægri einingakostnaði.
FOR-FRAMLEIÐSLUVERKFRÆÐSLISTI:
· Efnishiti valið (T651 tilgreint fyrir þungar vasaplötur).
· Internal vertical corner radii sized to R >= 1.1x radíus skurðar.
· Nákvæmar holur aðlagaðar fyrir anodizing vöxt (50/50 regla beitt).
· Wall thickness verified (>=0.8mm for short walls, >=1.5% hæð fyrir háa veggi).
· Þriggja flautu DLC húðuð verkfæri og kraftmiklar fræsingarbrautir valdir.
· Viðskiptavikmörk tilgreind (ISO 2768-m) þar sem þéttar passa eru óþarfar.
Til að meta verkfræðihönnun þína áður en þú skuldbindur þig til framleiðsluverkfæra geturðuhladdu upp CAD líkaninu þínu fyrir sjálfvirka DFM endurskoðunbeint til tækniteymis okkar.

Algengar spurningar um ál CNC mölun
01.Hver er ákjósanlegur snúningshraði til að mala Al6061 ál?
02.Hvers vegna ætti ég að velja Al6061-T651 fram yfir Al6061-T6 fyrir CNC mölun?
03.Hvernig breytir anodizing mikilvægum stærðum CNC malaðra álhluta?
04.Hvers vegna eru 3-sprautu endafresar betri en 4-sprautu endafresar fyrir álfræsingu?
05.Hver er lágmarksveggþykkt fyrir nákvæma CNC malaða álhluta?
06.Hvers vegna þarf að forðast TiAlN húðun þegar álhlutar eru fræsaðir?


